低頻:電解電容
高頻:陶瓷電容
定時OSC:麥拉電容,鉭質電容
DC to DC OUT - LOW ESR 電解電容
頻率補償常用麥拉或陶磁電容
大電源經過 會使用電解電容
小電源經過 會使用 鉭質電容
2015年9月25日 星期五

常用電阻值
5%
0.1
0.2
0.22
0.5
1
1.2
1.3
1.5
1.8
2
2.2
2.4
2.7
3
3.3
3.6
3.9
4.3
4.7
5.1
5.6
6.2
6.8
7.5
8.2
9.1
1%
4.7
5.1
10
10.2
10.5
10.7
11
11.3
11.5
11.8
12
12.1
12.4
12.7
13
13.3
14
14.3
15
15.4
15.8
16
16.2
16.9
17.4
17.8
18
18.2
18.7
19.1
19.6
20
20.5
21
21.5
22
22.1
22.6
23.2
23.7
24
24.3
24.7
24.9
25.5
26.1
26.7
27
27.4
28
28.7
29.4
30
30.1
30.9
31.6
32.4
33
33.2
34
34.8
35.7
36
36.5
37.4
38.3
39
39.2
40.2
41.2
42.2
43
43.2
44.2
45.3
46.4
47
47.5
48.7
49.9
51
51.1
52.3
53.6
54.9
56
56.2
57.6
59
60.4
61.9
62
63.4
64.9
66.5
68
68.1
69.8
71.5
73.2
75
75.5
76.8
78.7
80.6
82
82.5
84.5
86.6
88.7
90.9
91
93.1
95.3
97.6
0.1
0.2
0.22
0.5
1
1.2
1.3
1.5
1.8
2
2.2
2.4
2.7
3
3.3
3.6
3.9
4.3
4.7
5.1
5.6
6.2
6.8
7.5
8.2
9.1
1%
4.7
5.1
10
10.2
10.5
10.7
11
11.3
11.5
11.8
12
12.1
12.4
12.7
13
13.3
14
14.3
15
15.4
15.8
16
16.2
16.9
17.4
17.8
18
18.2
18.7
19.1
19.6
20
20.5
21
21.5
22
22.1
22.6
23.2
23.7
24
24.3
24.7
24.9
25.5
26.1
26.7
27
27.4
28
28.7
29.4
30
30.1
30.9
31.6
32.4
33
33.2
34
34.8
35.7
36
36.5
37.4
38.3
39
39.2
40.2
41.2
42.2
43
43.2
44.2
45.3
46.4
47
47.5
48.7
49.9
51
51.1
52.3
53.6
54.9
56
56.2
57.6
59
60.4
61.9
62
63.4
64.9
66.5
68
68.1
69.8
71.5
73.2
75
75.5
76.8
78.7
80.6
82
82.5
84.5
86.6
88.7
90.9
91
93.1
95.3
97.6
2015年9月1日 星期二
木質 PLA
參考 woodFill filament
0.4mm Nozzles
to print with a bigger nozzle anyways, it is awesome!
performs better at 0.25-0.3mm layer height,
printing speeds of about 50-80 mm/s.
a little higher retraction speed and distance might be needed.
0.4mm Nozzles
to print with a bigger nozzle anyways, it is awesome!
performs better at 0.25-0.3mm layer height,
printing speeds of about 50-80 mm/s.
a little higher retraction speed and distance might be needed.
2015年6月29日 星期一

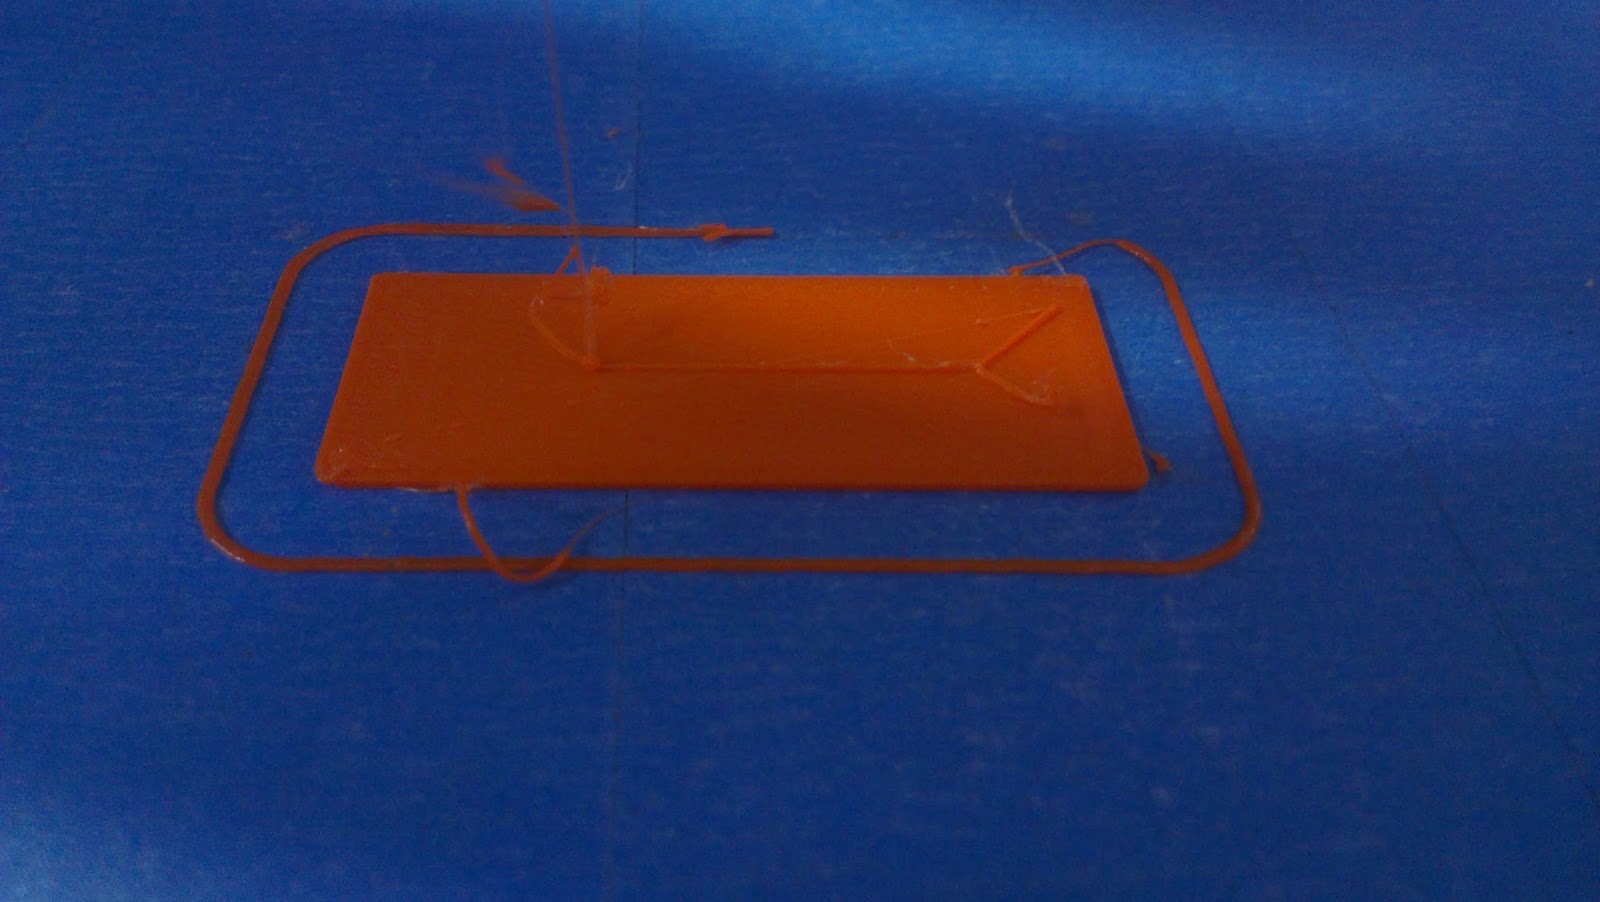


調校3D印表機
要維持一個紙張的厚度不適那麼容易,有諸多的因素:
- 底板不平,當發現底板是凸的,真不知該說些什麼?最後去買一塊玻璃,雖然它也沒有很平,但至少可以接受。
- 當噴頭還夾著塑料,是無法歸零的。
- 三點決定一個平面,所以放鬆一個螺絲到最高,調整其餘三個螺絲。
- 若所有的螺絲皆調到很鬆,彈簧的作用會不明顯,會導致列印時的震動。
- 重要的 KISSlicer 參數
- 1st Layer Max Speed 太快會導致塑料沒有黏在底板,被噴頭拉起。
- Bed Roughness 太厚或太薄都會使第一層不平。
- Suck 太少會牽絲,過多可能會影響Prime。
- Prime 預擠太多,列印到一定高度時,物件會被噴頭撞倒,或失步。預擠太少,層與層的黏接太少,甚至塑料沒有黏在下一層,被噴頭拉起。
2015年6月23日 星期二
2015年6月18日 星期四
CFileDialog 的 Exception
CFileDialog 會產生下列例外,就不要理它吧!
First-chance exception at 0x76674598 (KernelBase.dll) in UrgPair.exe: 0x000006BA: RPC 伺服器無法使用。.
First-chance exception at 0x76674598 (KernelBase.dll) in UrgPair.exe: 0x000006BA: RPC 伺服器無法使用。.
First-chance exception at 0x76674598 (KernelBase.dll) in UrgPair.exe: 0x800706B5: 不明的介面。.
First-chance exception at 0x76674598 (KernelBase.dll) in UrgPair.exe: 0x8001010E: 應用程式所呼叫了整理給不同執行緒的介面。.
訂閱:
文章 (Atom)